澱粉轉化後的過濾瓶頸 | BrixPilot
提供給釀造用輔料糖漿製造商的現場檢查清單,用於排查澱粉轉化後過濾速度變慢的問題,重點涵蓋黏度控制、轉化一致性、劑量可靠性,以及減少不合規格槽車出貨。
Request pricing 提供給釀造用輔料糖漿製造商的現場檢查清單,用於排查澱粉轉化後過濾速度變慢的問題,重點涵蓋黏度控制、轉化一致性、劑量可靠性,以及減少不合規格槽車出貨。
Request pricing對釀造用輔料糖漿製造商而言,過濾問題很少真正始於過濾器本身。流速變慢、壓差上升、濾液混濁、助濾劑調整頻繁,以及槽車裝載延誤,通常都是上游轉化控制不穩定的症狀。
當澱粉轉化不一致時,工廠會在下游付出代價:黏度升高、DE 進程不穩、發酵性不一致、週期時間拉長,以及槽內糖漿不合規格的風險提高。過濾機組成為最明顯的瓶頸,但根本原因可能出在漿料製備、液化、糖化、pH 轉換、酵素投加或保溫/暫存條件。
BrixPilot 支援需要釀造用糖漿生產酵素供應商的糖漿廠,提供以稼動率、黏度控制、劑量可靠性及可預測槽車放行為核心的實務轉化方案。
過濾是分離步驟,不是修正步驟。如果轉化後的糖漿帶有過量不溶性澱粉、部分膨潤顆粒、高分子糊精、蛋白質-纖維複合物,或不穩定且易形成霧濁的物質,過濾器就必須承受原本並非設計用來吸收的負荷。
常見的現場症狀包括:
當這些模式依批次、班別、澱粉來源或生產檔期反覆出現時,就值得更仔細檢視轉化系統。
液化為後續製程奠定黏度基礎。如果澱粉未能均勻水合、糊化,並被降解成可泵送的糊精組成,下游過濾就會變得不穩定。
工廠團隊應檢視:
液化酵素方案不應只是降低黏度;它還必須能在實際工廠變異下穩定發揮作用。這包括澱粉批次變更、乾固形物波動、產線速度改變,以及偶發的啟停狀況。
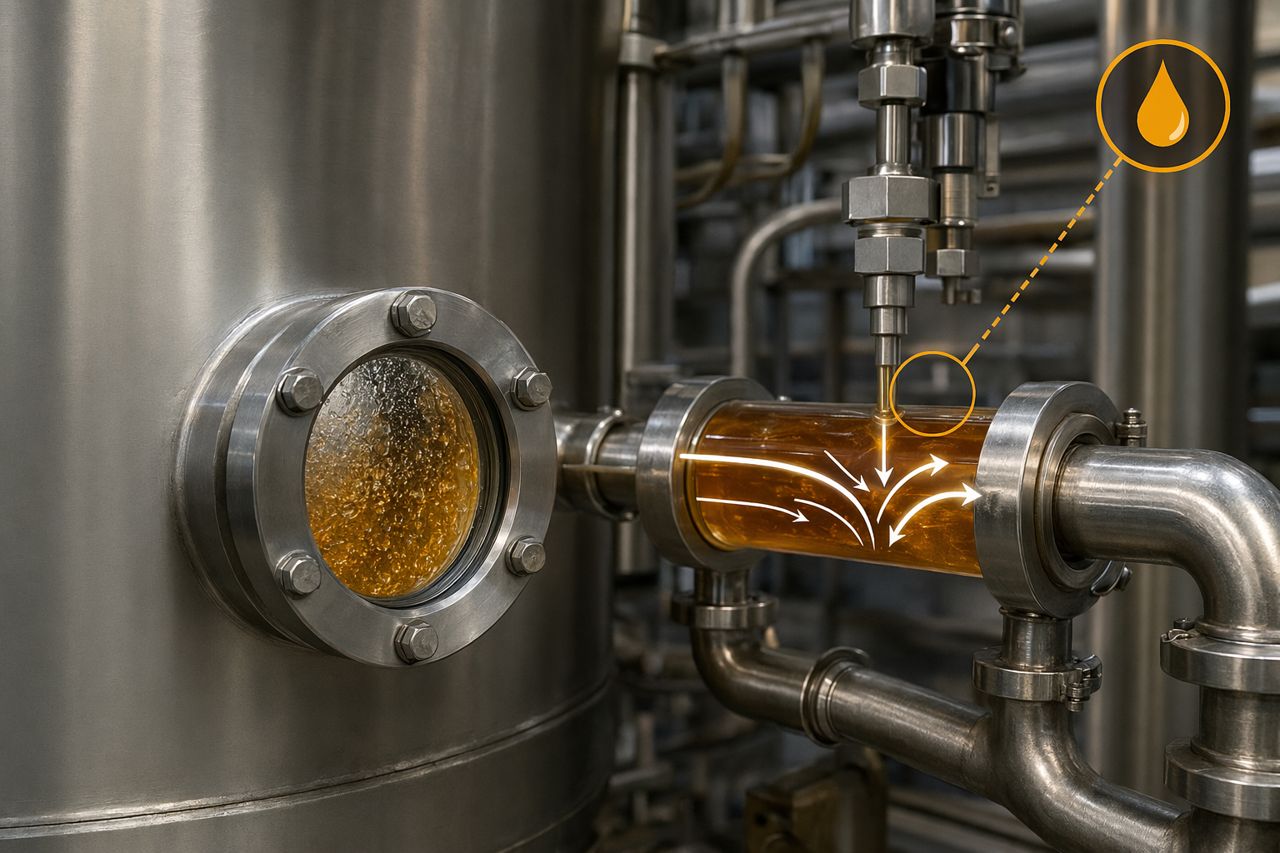
即使選用正確的酵素,若導入位置的水力條件不合適,也可能表現不佳。分散不良會同時造成局部過度處理與處理不足。批次紀錄上的平均劑量看似正確,但槽內或管線中的部分區域可能仍落在預期轉化窗口之外。
請檢視以下實務重點:
對 B2B 糖漿生產而言,劑量可靠性不是實驗室偏好,而是會直接影響過濾週期長度、黏度控制、發酵性目標達成,以及槽車放行信心。
釀造用輔料糖漿並非都設計成相同的碳水化合物組成。用於支援釀造商發酵性目標的糖漿,需要的是受控轉化,而不只是最大程度分解。
如果糖化過度、轉化不足,或在暫存期間持續漂移,糖漿可能符合某一項規格,卻在其他環節造成問題。過濾可能受到糊精分布、可溶性固形物行為,以及易形成霧濁的殘留物影響。
請留意以下訊號:
目標是建立穩定的轉化窗口:既能達到可泵送性、過濾性與釀造商發酵性要求所需的分解程度,同時保留客戶指定的糖漿組成。
酵素會受到操作環境影響。如果 pH 與溫度轉換未受控制,轉化可能在輸送與暫存期間持續、變慢或變得不均勻。這會在過濾前帶來不確定性。
關鍵檢查區域包括:
對工廠管理者而言,問題不只是是否有設定值,而是進入過濾段的糖漿,是否就是製程配方所假設的那一種糖漿。
殘留澱粉是造成過濾阻力最直接的原因之一。它可能堵塞濾材、增加濁度,並迫使操作人員降低機組速度以維持濾液品質。
可能的上游原因包括:
如果過濾問題在原料更換後增加,不要假設助濾劑方案必須承擔全部負荷。酵素與轉化策略可能需要針對新基質行為進行調整。
並非所有過濾問題都只來自澱粉轉化。使用穀物來源物流的釀造用輔料糖漿廠,也必須管理蛋白質、纖維、油脂與細小不溶物。這些成分可能與碳水化合物組成及黏度交互作用,形成難以處理的濾餅。
請檢視問題是否與以下因素相關:
有效的故障排查流程會區分機械性負荷與生化轉化問題。兩者都很重要,但需要不同的矯正措施。
降低通過過濾器的流量,短期內或許能保護濾液澄清度,但往往會掩蓋持續增加工廠成本的轉化問題。
營運影響包括:
對以槽車出貨釀造用輔料糖漿的工廠而言,過濾穩定性就是商業穩定性。如果糖漿無法可預測地通過機組,生產排程與客戶承諾就更難維持。
當澱粉轉化後過濾成為瓶頸時,BrixPilot 建議採取結構化檢視,而不是進行零散調整。
將過濾表現與澱粉批次、固形物含量、液化條件、糖化保溫、最終 Brix、pH 趨勢及操作班別進行比較。尋找可重複出現的模式。
如果在相同 Brix 與溫度下黏度仍在漂移,表示過濾器接收到的進料不一致。在更換或調整過濾硬體之前,應先調查轉化控制。
確認計量設備、注入位置、泵浦調節範圍,以及混合能量是否適合實際生產流量。即使配方穩定,只要酵素未能均勻接觸澱粉,仍會失敗。
中間槽與輸送管線可能成為非計畫性的反應區。確認糖漿組成在過濾前是否仍持續變動。
利用現場觀察、澄清度檢查與製程趨勢,判斷過濾受限是來自固形物負荷、高黏度、殘留澱粉行為,或是多種因素的組合。
最佳酵素方案不只取決於基質化學,也取決於工廠實際運作方式:可用混合能力、產速變化、溫度曲線、pH 控制、暫存時間與放行規格。
BrixPilot 與釀造用輔料糖漿製造商合作,提供與工廠績效相匹配的酵素方案,而不只是原料替換。我們的重點很務實:穩定轉化、受控黏度、可重複達成的發酵性目標,以及減少過濾端的意外狀況。
我們可以支援以下議題的討論:
目標很簡單:讓糖漿保持流動、讓過濾更可預測,並減少出貨前需要介入處理的槽數。
如果您的工廠出現以下情況,可能就是檢視酵素方案的時候:
如果這些問題已出現在生產紀錄中,BrixPilot 可以協助評估轉化控制在哪些環節影響下游產能。
透過站內表單索取報價 ,討論適用於釀造用輔料糖漿生產的酵素供應方案。
Tell us your application and volume — we reply with pricing and lead time.