Amido de Milho, Trigo, Tapioca e Mandioca na Produção de Xarope Cervejeiro
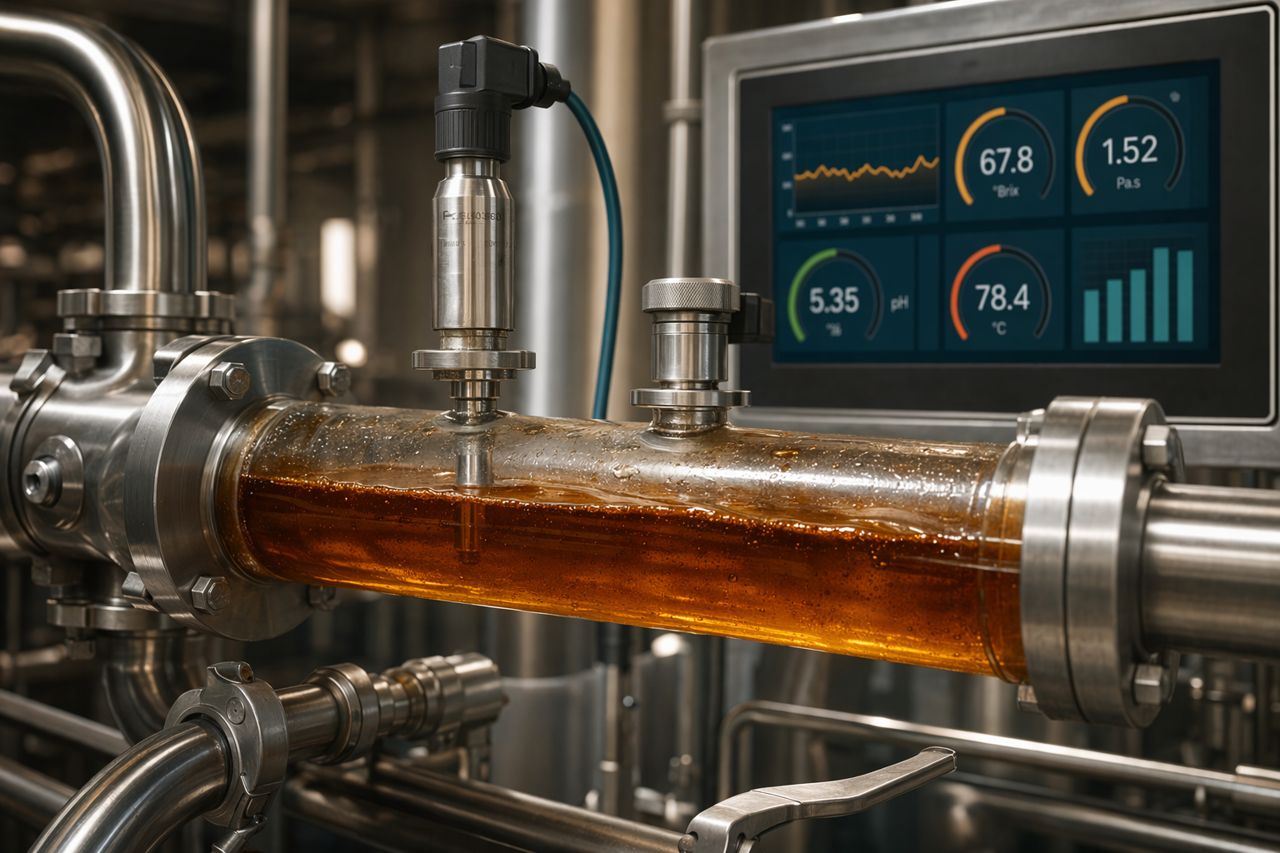
Para um fabricante de xarope adjunto cervejeiro, a escolha da matéria-prima não é apenas uma decisão de compras. Ela afeta o manuseio da suspensão, a estabilidade da liquefação, o tempo de sacarificação, a carga de filtração, o Brix final, o perfil de DE, a viscosidade, a cor e a confiabilidade com que o caminhão-tanque atende à especificação da cervejaria.
A BrixPilot trabalha com produtores de xarope que precisam de conversão repetível em diferentes fontes de amido. Como fornecedora de enzimas para produção de xarope cervejeiro, nosso foco é prático: janelas de processo estáveis, metas de fermentabilidade previsíveis, comportamento de dosagem confiável e menos remessas fora de especificação.
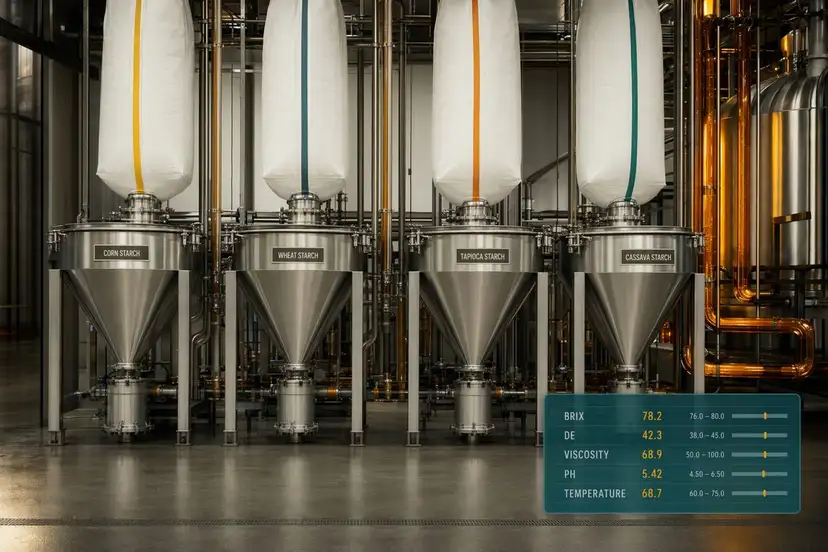
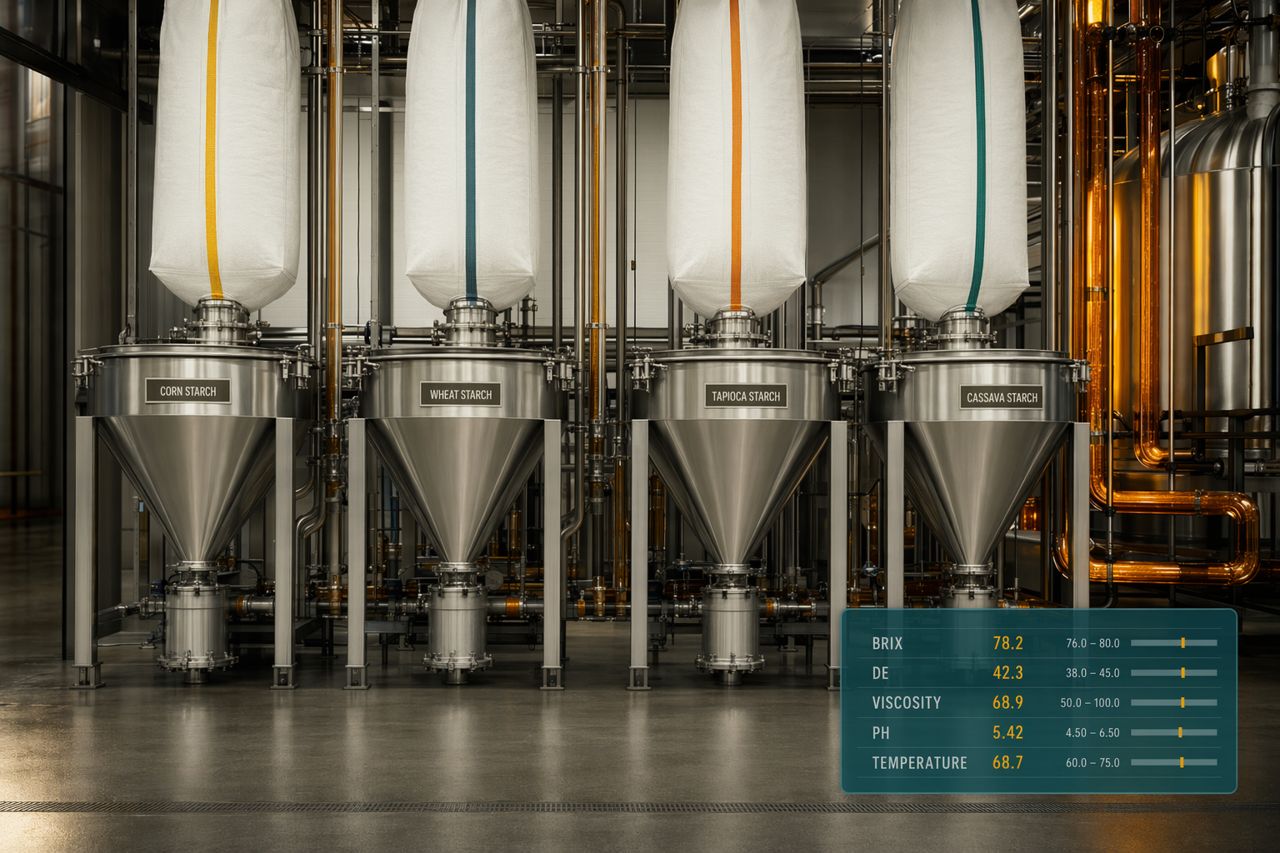
Este guia compara quatro bases comuns de amido para xarope adjunto cervejeiro: milho, trigo, tapioca e mandioca.
O que compradores de xarope cervejeiro esperam da planta
Cervejarias que compram xarope adjunto normalmente se preocupam menos com a fonte do amido e mais com o desempenho na sala de brassagem e no fermentador. Sua planta precisa entregar um xarope que seja:
- Consistente em Brix e sólidos secos
- Controlado em DE e no perfil de açúcares fermentescíveis
- Bombeável na temperatura e nas condições de carregamento contratadas
- Baixo em sólidos formadores de turbidez e arraste de filtração
- Suficientemente neutro para a receita e o plano de fermentação da cervejaria
- Estável de lote para lote, de caminhão-tanque para caminhão-tanque e de campanha para campanha
A variação da matéria-prima torna essas metas mais difíceis. O programa enzimático correto ajuda a absorver essa variação sem obrigar os operadores a correções manuais constantes.
Amido de milho: escala confiável e comportamento de conversão conhecido
O milho costuma ser a matéria-prima de referência para a produção de xarope adjunto cervejeiro porque é amplamente disponível, familiar ao processo e bem compreendido pelos operadores.
Vantagens no chão de fábrica
- Fornecimento confiável em muitas regiões
- Comportamento de suspensão conhecido em sistemas padrão de moagem úmida e produção de xarope
- Gelatinização e liquefação previsíveis quando as condições de cozimento são controladas
- Boa adequação a campanhas de xarope de alto volume
- Desempenho estabelecido em aplicações de adjuntos cervejeiros
Pontos de atenção no processo
O milho ainda pode gerar problemas quando a qualidade do amido recebido muda. Variações na granulação, proteína residual, arraste de fibra ou estoque envelhecido podem influenciar o aumento de viscosidade, a carga de filtração e a consistência da sacarificação.
Para xarope à base de milho, o programa enzimático deve apoiar:
- Quebra rápida de viscosidade durante a liquefação
- Conversão estável sob variações reais de pH e temperatura da planta
- Equilíbrio controlado entre maltose e glicose, conforme a especificação da cervejaria
- Finalização limpa, sem conversão excessiva que leve o xarope para fora do perfil-alvo
Melhor aplicação
O amido de milho costuma ser a escolha mais forte para plantas de grande escala que priorizam disponibilidade operacional, previsibilidade de programação e qualidade repetível nos caminhões-tanque.
Amido de trigo: bom desempenho, maior atenção aos componentes não amiláceos
O amido de trigo pode ser uma matéria-prima forte para xarope cervejeiro, especialmente onde a infraestrutura de processamento de trigo e a economia de fornecimento local são favoráveis. Ele pode produzir xaropes limpos e fermentescíveis, mas frequentemente exige maior atenção a proteínas, pentosanas e comportamento de filtração.
Vantagens no chão de fábrica
- Disponibilidade regional em muitos mercados de processamento de grãos
- Pode sustentar perfis de xarope limpos com refinamento adequado e controle de conversão
- Útil para produtores com fluxos integrados de amido de trigo
- Flexível para certas especificações de fermentabilidade e carboidratos
Pontos de atenção no processo
Fluxos derivados de trigo podem trazer mais complexidade não amilácea para o processo. Mesmo pequenas mudanças na separação a montante podem afetar viscosidade, tendência à formação de espuma, pressão de filtro e claridade a jusante.
Os operadores devem observar:
- Filtração mais lenta ou menos previsível
- Maior viscosidade em sólidos comparáveis
- Maior sensibilidade ao arraste de proteína e fibra
- Variação de lote para lote devido à qualidade da separação a montante
Uma abordagem enzimática eficaz para amido de trigo se concentra na confiabilidade da liquefação e no polimento a jusante. O objetivo não é apenas a conversão; é o movimento estável por tanques, trocadores de calor, filtros e braços de carregamento.
Melhor aplicação
O amido de trigo se ajusta a plantas que conseguem gerenciar um controle mais rigoroso da qualidade da matéria-prima e desejam aproveitar uma vantagem regional de fornecimento sem sacrificar a consistência percebida pela cervejaria.
Amido de tapioca: perfil limpo e manuseio suave quando o fornecimento é controlado
O amido de tapioca é valorizado por sua contribuição de sabor relativamente limpa, baixa carga proteica e comportamento suave em suspensão. Para fabricantes de xarope cervejeiro, ele pode sustentar xaropes de alta qualidade quando caráter neutro e claridade são prioridades.
Vantagens no chão de fábrica
- Baixa contribuição de proteína e lipídios em comparação com muitos amidos de cereais
- Bom potencial para perfis de xarope claros e neutros
- Redução suave de viscosidade quando a liquefação é bem controlada
- Útil para programas de xarope adjunto premium ou com especificações rigorosas
Pontos de atenção no processo
O principal desafio com a tapioca normalmente não é a química de conversão; é a consistência do fornecimento. Umidade, condições de armazenamento, origem e variação entre remessas podem influenciar o comportamento de cada lote na planta.
Pontos-chave de controle incluem:
- Umidade e qualidade do amido recebido
- Consistência na preparação da suspensão
- Transferência de calor durante a gelatinização
- Dispersão enzimática em sistemas com maior teor de sólidos
- Viscosidade final na temperatura de carregamento
Melhor aplicação
O amido de tapioca é uma opção forte quando a planta tem inspeção de recebimento disciplinada e busca um perfil de xarope limpo com bombeabilidade confiável.
Amido de mandioca: base semelhante, diferentes realidades de compra e processo
O amido de mandioca é bastante próximo da tapioca em aplicações práticas de xarope, mas as plantas devem tratá-lo como uma categoria específica de fornecimento e processo, em vez de assumir comportamento idêntico em todas as remessas.
Vantagens no chão de fábrica
- Pode entregar características de xarope limpas e neutras
- Frequentemente atrativo em regiões com produção estabelecida de amido de mandioca
- Baixa carga de componentes não amiláceos quando bem refinado
- Bom candidato para xaropes adjuntos cervejeiros que exigem fermentabilidade limpa
Pontos de atenção no processo
A qualidade da mandioca pode variar conforme origem, secagem, armazenamento e idade. Material mal controlado pode gerar hidratação inconsistente da suspensão, comportamento inesperado de viscosidade ou maior carga de insolúveis.
Para xarope à base de mandioca, a seleção enzimática deve ajudar a estabilizar:
- Quebra inicial de viscosidade
- Distribuição de dextrinas durante a liquefação
- Controle do ponto final de sacarificação
- Desempenho de bombeamento e filtração nos sólidos de produção
Melhor aplicação
O amido de mandioca funciona bem onde o fornecimento regional é forte e o produtor tem disciplina de processo para qualificar fornecedores, monitorar o material recebido e ajustar janelas de conversão sem interromper os cronogramas de produção.
Comparação de matérias-primas para plantas de xarope adjunto cervejeiro
| Matéria-prima |
Principal ponto forte |
Principal preocupação na planta |
Melhor ajuste operacional |
| Amido de milho |
Escala, familiaridade, conversão previsível |
Mudanças de qualidade podem afetar viscosidade e filtração |
Produção repetível de alto volume |
| Amido de trigo |
Vantagem de fornecimento regional, perfis de xarope flexíveis |
Proteínas e componentes não amiláceos podem afetar a filtração |
Plantas com controle rigoroso de separação a montante |
| Amido de tapioca |
Perfil limpo, potencial de manuseio suave |
Variabilidade de fornecimento e umidade |
Programas de xarope neutro com fortes verificações de matéria-prima |
| Amido de mandioca |
Potencial de xarope limpo, economia regional |
Variabilidade de origem e armazenamento |
Plantas próximas a fornecimento confiável de amido de mandioca |
O programa enzimático deve corresponder à matéria-prima, não apenas ao tamanho do tanque
Uma planta de xarope cervejeiro pode operar equipamentos semelhantes com diferentes matérias-primas, mas o comportamento de conversão pode mudar rapidamente. O mesmo hábito de dosagem que funciona para uma fonte de amido pode gerar retenção por viscosidade, subconversão, conversão excessiva ou um caminhão-tanque que não atende às expectativas de fermentabilidade em outra fonte.
A BrixPilot apoia a seleção de enzimas com base nas realidades operacionais mais importantes:
- Estabilidade da liquefação: redução rápida de viscosidade sem criar instabilidade a jusante
- Controle da sacarificação: perfil previsível de açúcares fermentescíveis para as especificações da cervejaria
- Confiabilidade da dosagem: dosagem prática na planta que os operadores conseguem repetir entre turnos
- Tolerância de processo: desempenho diante de variações normais de pH, temperatura e sólidos
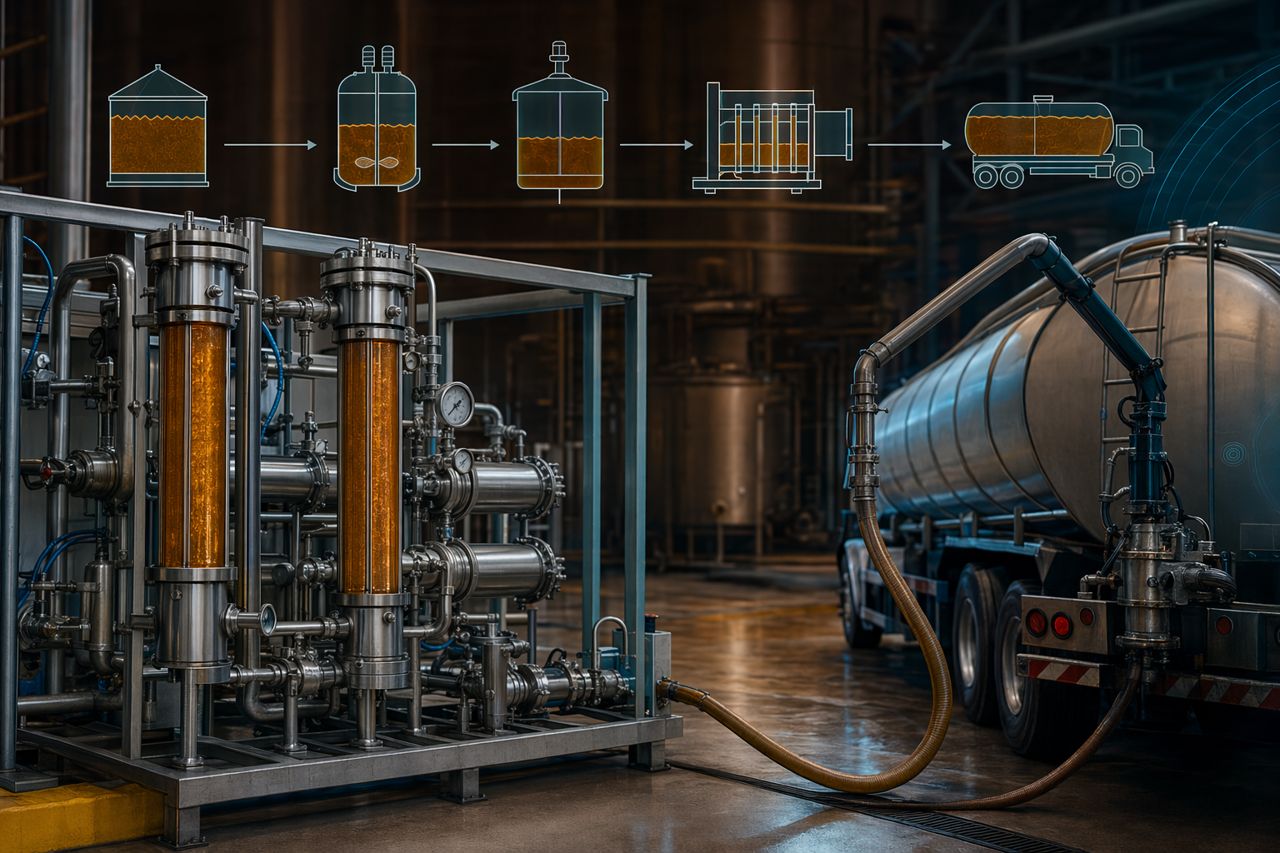
- Suporte à filtração: menor risco de picos de pressão, polimento lento e arraste de turbidez
- Consistência do caminhão-tanque: menos correções antes do carregamento e menos reclamações de clientes após a entrega
O objetivo não é simplesmente converter amido. O objetivo é converter amido em um xarope adjunto cervejeiro confiável, na velocidade de produção.
Onde o xarope fora de especificação geralmente começa
A maioria dos problemas fora de especificação não aparece de repente no braço de carregamento. Eles se formam antes no processo.
Causas comuns incluem:
- Variação do amido recebido que não está refletida no plano enzimático
- Quebra de viscosidade inadequada durante a liquefação, criando problemas de tempo de residência a jusante
- Desvio na sacarificação que leva o xarope para fora do perfil-alvo de carboidratos
- Prática de dosagem inconsistente entre operadores ou turnos
- Sobrecarga de filtração causada por componentes não amiláceos ou controle incompleto do processo
- Incompatibilidade de viscosidade final na temperatura de carregamento, causando problemas de bombeamento ou manuseio pelo cliente
Um fornecedor prático de enzimas ajuda a planta a conectar esses sintomas a decisões de processo antes que eles se tornem caminhões-tanque rejeitados ou vendidos com desconto.
Escolhendo uma estratégia de matéria-prima
Para muitas plantas, a melhor estratégia não é uma única fonte universal de amido. É um plano controlado de matérias-primas, apoiado por um programa de conversão capaz de lidar com a realidade comercial.
Faça estas perguntas antes de comprometer capacidade:
- O fornecedor de matéria-prima consegue manter umidade, pureza e qualidade de partículas consistentes?
- A fonte de amido atende às expectativas de fermentabilidade e sabor da cervejaria?
- A planta consegue manter controle de viscosidade nos sólidos-alvo?
- A filtração permanecerá estável durante uma campanha completa de produção?
- Os operadores conseguem dosar e verificar o programa enzimático de forma confiável entre turnos?
- O xarope acabado carrega de forma limpa na temperatura e no Brix exigidos?
Se a resposta depende de correção manual constante, o processo ainda não é robusto o suficiente.
Trabalhe com a BrixPilot na seleção de enzimas específica por matéria-prima
A BrixPilot ajuda fabricantes de xarope adjunto cervejeiro a alinhar a seleção de enzimas com restrições reais de produção: fonte de amido, meta de sólidos, tempo de residência em tanque, limite de viscosidade, especificação de fermentabilidade e requisitos de carregamento.
Se sua planta opera com milho, trigo, tapioca, mandioca ou múltiplos fluxos de amido, podemos ajudar a definir uma abordagem enzimática prática para uma produção consistente de xarope cervejeiro.
Pronto para comparar opções para sua planta? Use o formulário de solicitação de cotação no site e informe sua matéria-prima, perfil-alvo do xarope, condições de processo e gargalo atual. A BrixPilot responderá com uma recomendação adequada à finalidade para sua linha de produção.
Solicitar cotação