でんぷん糖化後のろ過ボトルネック | BrixPilot
醸造用副原料シロップメーカー向けに、でんぷん糖化後のろ過遅延をトラブルシューティングするための現場チェックリスト。粘度管理、糖化の一貫性、添加量の信頼性、規格外タンクローリーの削減に焦点を当てています。
Request pricing 醸造用副原料シロップメーカー向けに、でんぷん糖化後のろ過遅延をトラブルシューティングするための現場チェックリスト。粘度管理、糖化の一貫性、添加量の信頼性、規格外タンクローリーの削減に焦点を当てています。
Request pricing醸造用副原料シロップメーカーにおいて、ろ過トラブルがフィルターそのものから始まることはほとんどありません。流量低下、差圧上昇、ろ液の濁り、ろ過助剤の頻繁な調整、タンクローリーへの積み込み遅延は、多くの場合、上流の糖化制御に起因する症状です。
でんぷん糖化が安定しないと、その代償は下流工程で発生します。粘度上昇、DE進行の不安定化、発酵性のばらつき、サイクルタイムの長期化、そして規格外シロップがタンク内で待機するリスクの増大です。フィルタースキッドは目に見えるボトルネックになりますが、根本原因はスラリー調製、液化、糖化、pH移行、酵素添加、または保持条件にある可能性があります。
BrixPilotは、醸造用シロップ製造向けの酵素サプライヤーを必要とするシロップ工場に対し、稼働率、粘度管理、添加量の信頼性、予測可能なタンクローリー出荷判定を重視した実践的な糖化プログラムを提供します。
ろ過は分離工程であり、補正工程ではありません。糖化後のシロップに過剰な不溶性でんぷん、部分的に膨潤した粒子、高分子デキストリン、タンパク質・繊維複合体、または不安定なヘイズ形成物質が含まれている場合、フィルターは本来想定されていない負荷を処理しなければなりません。
現場でよく見られる症状は次のとおりです。
これらの傾向がロット、シフト、でんぷん原料、または生産キャンペーンごとに繰り返し発生する場合、糖化システムを詳しく確認する必要があります。
液化は、その後の工程全体における粘度の土台を決定します。でんぷんが均一に水和、糊化され、ポンプ移送可能なデキストリンプロファイルに低分子化されていない場合、下流のろ過は不安定になります。
現場チームが確認すべき項目は次のとおりです。
液化酵素プログラムは、粘度を下げるだけでなく、実際の工場変動の中でも安定して機能する必要があります。これには、でんぷんロットの変更、乾物固形分の変動、ライン速度の変化、断続的な停止・再開条件も含まれます。
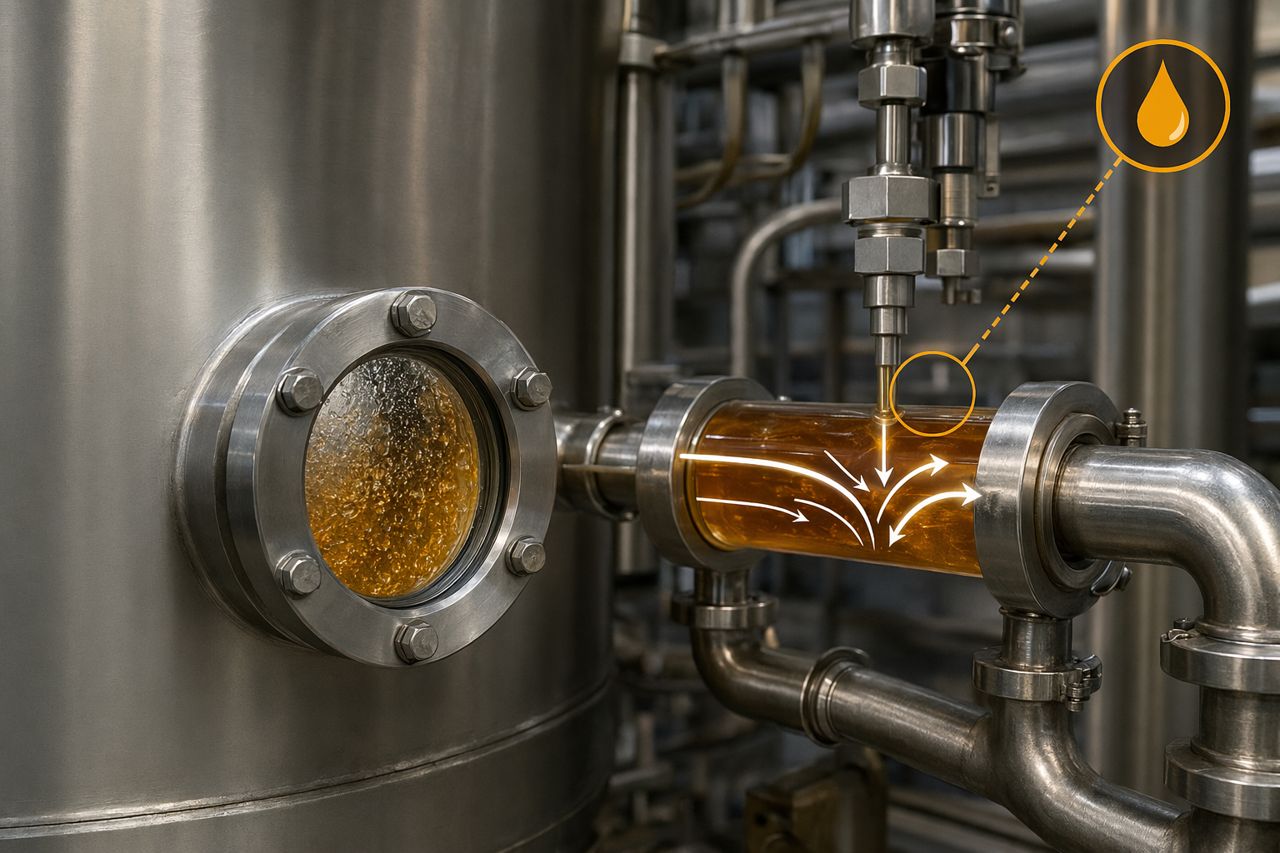
適切な酵素であっても、不適切な流動条件下で投入されると十分に機能しない場合があります。分散不良は、同時に局所的な過処理と処理不足を引き起こします。バッチシート上では平均添加量が正しく見えても、タンクや配管の一部が意図した糖化範囲から外れていることがあります。
以下の実務的なポイントを確認してください。
B2Bシロップ製造において、添加量の信頼性は研究室上の好みではありません。フィルターサイクル長、粘度管理、発酵性目標の達成、タンクローリー出荷判定への信頼性に直接影響します。
醸造用副原料シロップは、すべてが同じ糖組成プロファイルを目指して設計されているわけではありません。醸造側の発酵性目標を支えるシロップには、単に最大限に分解するのではなく、制御された糖化が必要です。
糖化が進みすぎる、不足する、または保持中に変動する場合、シロップは一つの規格を満たしていても、別の問題を生む可能性があります。ろ過は、デキストリン分布、可溶性固形分の挙動、ヘイズ形成性残渣の影響を受けることがあります。
次の兆候に注意してください。
目標は、安定した糖化ウィンドウを確立することです。ポンプ移送性、ろ過性、醸造側の発酵性要件を満たすのに十分な分解を行いながら、顧客が指定するシロッププロファイルを維持することが重要です。
酵素は運転環境に反応します。pHと温度の移行が制御されていない場合、移送中や保持中に糖化が継続したり、減速したり、不均一になったりします。その結果、ろ過前の状態に不確実性が生じます。
確認すべき主な領域は次のとおりです。
工場管理者にとって重要なのは、単に設定値が存在するかどうかではありません。ろ過に入るシロップが、工程レシピで想定しているシロップと同じかどうかです。
残存でんぷんは、ろ過抵抗を引き起こす最も直接的な要因の一つです。ろ材を目詰まりさせ、濁度を上げ、ろ液品質を維持するためにオペレーターがスキッド速度を下げざるを得なくなることがあります。
考えられる上流側の原因は次のとおりです。
原料変更後にろ過トラブルが増えた場合、ろ過助剤プログラムだけに全ての負荷を負わせるべきだと考えないでください。新しい基質挙動に合わせて、酵素および糖化戦略を調整する必要がある場合があります。
すべてのろ過問題が、でんぷん糖化だけに起因するわけではありません。穀物由来の流れを扱う醸造用副原料シロップ工場では、タンパク質、繊維、油分、微細な不溶性物質も管理する必要があります。これらは糖組成プロファイルや粘度と相互作用し、処理しにくいフィルターケーキを形成することがあります。
問題が以下に関連しているか確認してください。
優れたトラブルシューティングでは、機械的な負荷と生化学的な糖化の問題を切り分けます。どちらも重要ですが、必要な是正措置は異なります。
フィルター流量を下げることは、短期的にはろ液の清澄性を守る場合がありますが、多くの場合、工場にコストを発生させ続ける糖化上の問題を隠してしまいます。
操業上の影響は次のとおりです。
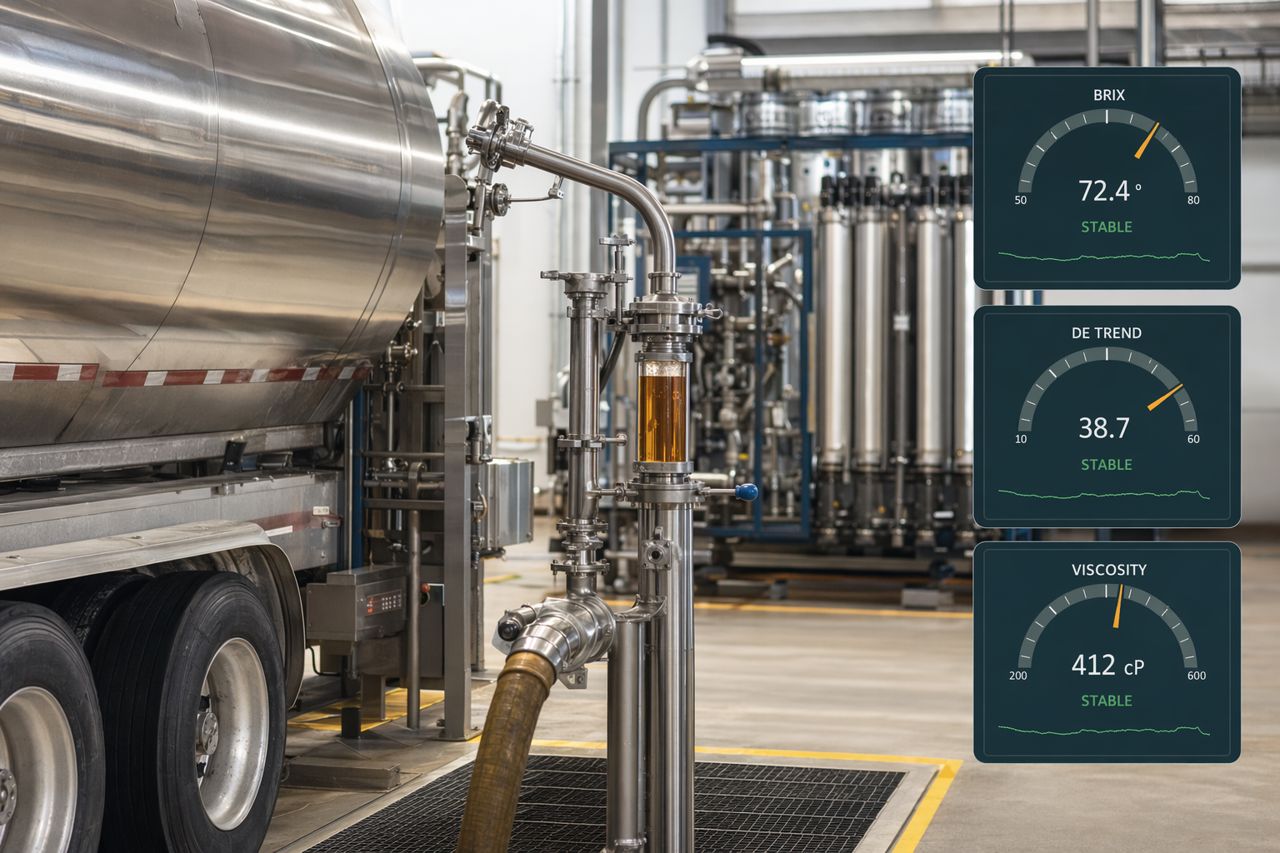
タンクローリーで醸造用副原料シロップを出荷する工場にとって、ろ過の安定性は商業上の安定性です。シロップが予測どおりにスキッドを通過できなければ、生産計画や顧客への約束を守ることが難しくなります。
でんぷん糖化後にろ過がボトルネックになる場合、BrixPilotは個別の調整ではなく、体系的な確認を推奨します。
ろ過性能を、でんぷんロット、固形分レベル、液化条件、糖化保持、最終Brix、pHトレンド、オペレーターシフトと比較します。再現性のあるパターンを探してください。
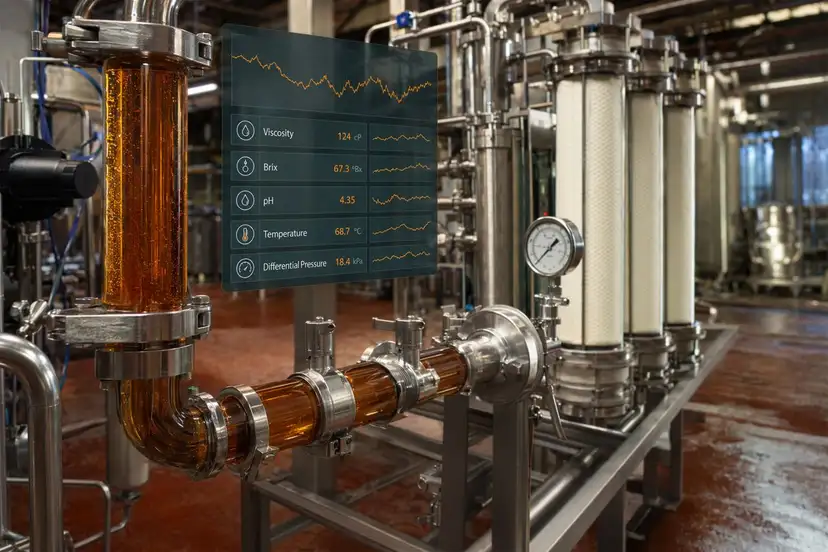
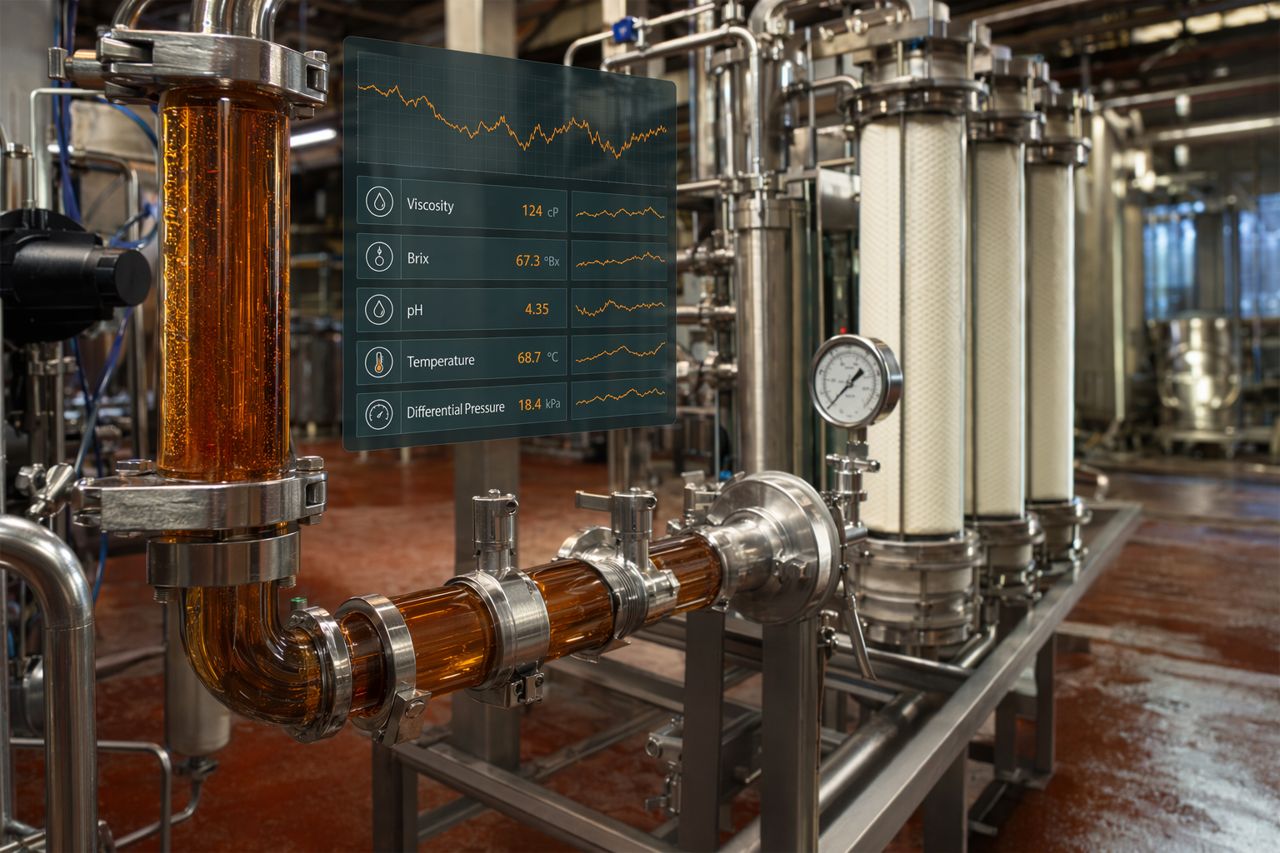
同じBrixおよび温度で粘度が変動している場合、フィルターには一貫しない供給液が入っています。フィルター機器を変更する前に、糖化制御を調査する必要があります。
定量装置、注入位置、ポンプのターンダウン、混合エネルギーが実際の生産流量に適しているか確認します。安定したレシピであっても、酵素がでんぷんに均一に到達しなければ機能しません。
中間タンクや移送ラインが、意図しない反応ゾーンになることがあります。ろ過前にシロッププロファイルがまだ変化しているかどうかを確認してください。
現場観察、清澄性チェック、工程トレンドを用いて、ろ過が固形分負荷、高粘度、残存でんぷんの挙動、またはそれらの組み合わせによって制限されているのかを判断します。
最適な酵素プログラムは、基質化学だけで選定されるものではありません。実際の工場運転、つまり利用可能な混合、生产速度の変化、温度プロファイル、pH制御、保持時間、出荷判定規格に合わせて選定されるべきです。
BrixPilotは、単なる原料置き換えではなく、工場性能に合致した酵素プログラムを必要とする醸造用副原料シロップメーカーを支援します。私たちが重視するのは、安定した糖化、制御された粘度、再現性のある発酵性目標、そしてろ過における予期しない問題の削減です。
以下のような検討をサポートできます。
目的はシンプルです。シロップを滞りなく流し、ろ過を予測可能にし、出荷前に介入が必要なタンクの数を減らすことです。
工場で以下が見られる場合、酵素プログラムを見直す時期かもしれません。
これらの問題が生産記録に表れている場合、BrixPilotは、糖化制御が下流の処理能力にどのように影響しているかの評価を支援できます。
サイト内フォームから見積もりを依頼することで、醸造用副原料シロップ製造向けの酵素供給プログラムについてご相談いただけます。
Tell us your application and volume — we reply with pricing and lead time.