Réduire les reprises dans les usines de sirops brassicoles : risques liés à la conversion, au maintien en cuve et à l’évaporation
Dans une usine de sirops d’adjuvants brassicoles, les reprises commencent rarement par une défaillance majeure. Le plus souvent, elles naissent d’une légère dérive : une conversion qui dure un peu trop longtemps, une viscosité plus élevée que prévu, une cuve de maintien qui reste chaude plus longtemps que planifié, ou un évaporateur qui doit travailler davantage pour atteindre le Brix visé.
Lorsque le problème atteint le sirop fini, le coût est déjà visible : temps de cuve supplémentaire, ralentissements de filtration, retards de citernes, décisions de réincorporation, et davantage d’attention du laboratoire que le planning ne le permettait.
Pour les responsables d’usine, l’objectif n’est pas simplement une « meilleure performance enzymatique ». L’objectif est un sirop reproductible : fermentescibilité prévisible, viscosité maîtrisable, progression stable du DE, filtration propre, et moins de citernes hors spécifications quittant la zone de chargement.
BrixPilot accompagne les fabricants à la recherche d’un fournisseur d’enzymes pour la production de sirops brassicoles, avec une approche pratique centrée sur la fiabilité du procédé, la confiance dans le dosage et la régularité en production.
Où les reprises apparaissent généralement dans la ligne de sirop
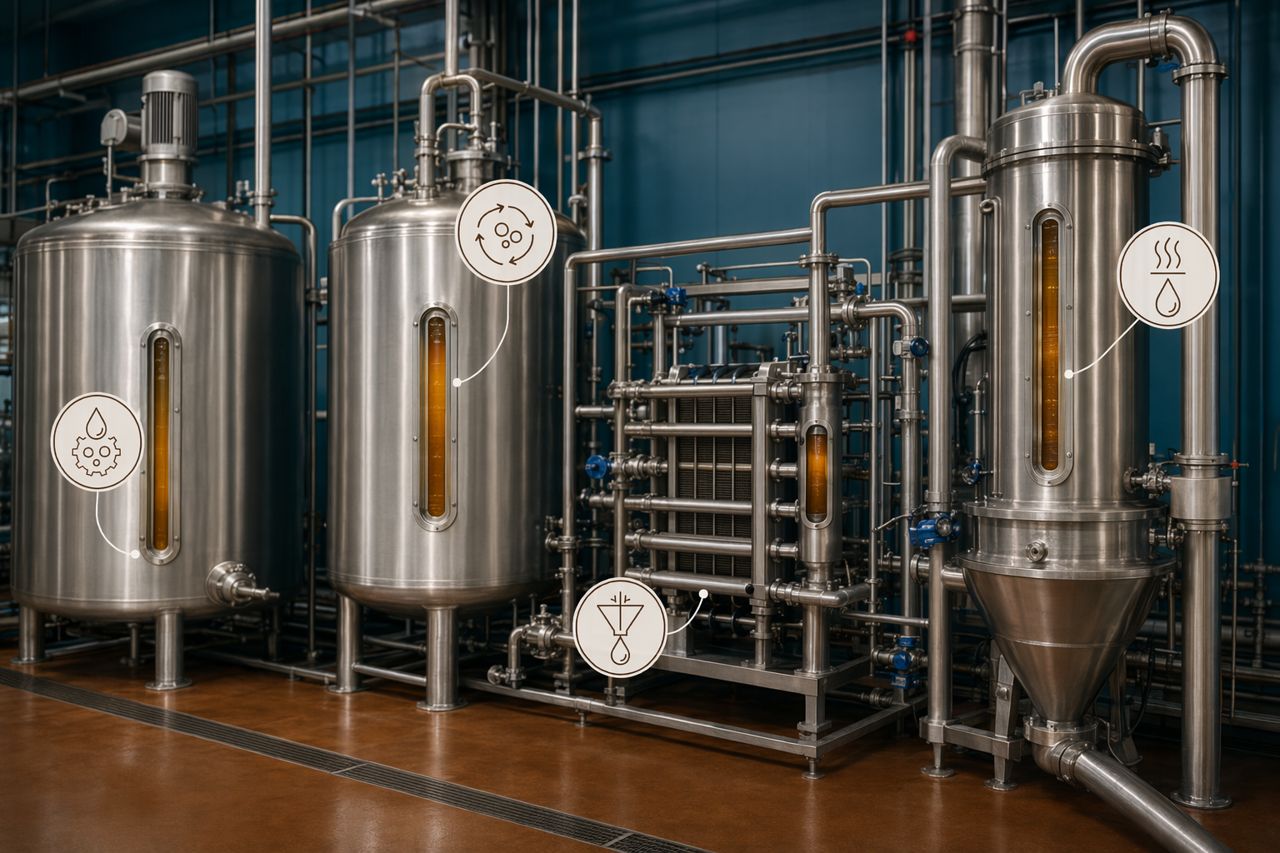
La production de sirops d’adjuvants brassicoles repose sur une chaîne de décisions contrôlées. Liquéfaction, saccharification, clarification, évaporation, maintien en cuve et chargement interagissent tous. Une dérive en amont peut devenir un problème beaucoup plus important en aval.
Les déclencheurs typiques de reprise incluent :
- Conversion lente ou incomplète de l’amidon
- Viscosité restant trop élevée pour la filtration ou le transfert
- Objectifs de fermentescibilité hors spécification client
- Correction du Brix nécessitant un temps d’évaporation excessif
- Brunissement du sirop pendant un maintien prolongé
- Dérive du pH ou de la température réduisant la prévisibilité du procédé
- Retards de séquençage des cuves obligeant le sirop à rester plus longtemps que prévu
- Résultats sur citerne de sirop fini nécessitant réincorporation, déclassement ou retraitement
Le point commun est le contrôle. Si la conversion et la viscosité ne sont pas prévisibles, l’usine perd en confiance dans son planning.
Risque de conversion : lorsque le lot n’atteint pas sa cible proprement
La conversion est l’un des points les plus déterminants du procédé. Si la dégradation de l’amidon est irrégulière, les effets se propagent rapidement dans la ligne.
Un mauvais contrôle de la conversion peut entraîner :
- Corps résiduel et viscosité plus élevés
- Filtration plus lente
- Réponse de saccharification moins prévisible
- Dérive de la fermentescibilité
- Risque accru que le sirop fini n’atteigne pas la plage cible
Dans une usine de sirops brassicoles, la question n’est pas seulement de savoir si la conversion finit par se produire. La question est de savoir si elle se produit dans les temps, dans la fenêtre opératoire, et avec une répétabilité suffisante pour protéger le plan de production.
Points à surveiller sur le terrain
Les opérateurs observent souvent les problèmes de conversion avant qu’ils n’apparaissent comme une non-conformité finale. Les signaux d’alerte incluent :
- Temps de transfert plus longs que d’habitude
- Charge de pompe inhabituelle ou restriction de débit
- Pression de filtration augmentant plus tôt que prévu
- Cuves de saccharification nécessitant un temps de maintien supplémentaire
- Résultats laboratoire évoluant vers la limite de la plage acceptable
Un programme enzymatique fiable doit soutenir une conversion prévisible dans les conditions réelles de l’usine, et pas seulement dans des conditions idéales.
Risque lié au maintien en cuve : temps, chaleur et dérive
Les cuves de maintien sont parfois considérées comme un simple stockage neutre. En pratique, ce sont des zones de risque actives.
Lorsque le sirop reste plus longtemps que prévu, en particulier à température élevée, plusieurs problèmes peuvent s’accumuler :
- Développement de la couleur
- Risque d’impact sur le profil aromatique pour les brasseurs en aval
- Augmentation de la viscosité pendant un temps de résidence prolongé
- Risque microbiologique si l’hygiène et le contrôle de la température ne sont pas rigoureux
- Perte de flexibilité dans le planning
- Échantillonnages supplémentaires et retards de libération
Le risque lié au maintien en cuve est généralement causé par autre chose : retard de filtration, goulot d’étranglement à l’évaporateur, disponibilité des citernes ou conversion amont en retard. Le programme enzymatique ne peut pas résoudre tous les problèmes de planification, mais il peut contribuer à réduire le nombre de lots entrant en maintien avec une viscosité limite ou un statut de conversion instable.
Risque d’évaporation : la concentration révèle la variabilité amont
L’évaporation est l’étape où les irrégularités amont deviennent plus difficiles à masquer. À mesure que l’eau est retirée, le comportement de la viscosité, la formation de couleur, la tendance à l’encrassement et le contrôle du Brix deviennent tous plus sensibles.
Si le sirop entre dans l’évaporateur avec une conversion ou un profil de solides variable, l’évaporateur peut nécessiter davantage de corrections que prévu. Cela peut affecter :
- La demande en vapeur
- Le temps de résidence
- Le contrôle de la couleur
- La précision du Brix final
- La fréquence de nettoyage
- La fiabilité du planning de chargement
Les meilleures performances de l’évaporateur commencent souvent avant l’évaporateur. Une liquéfaction et une saccharification régulières réduisent la quantité de correction nécessaire à l’étape de concentration.
Le choix des enzymes doit correspondre à l’usine, pas seulement au substrat
Les fabricants de sirops d’adjuvants brassicoles n’utilisent pas tous le même procédé. Matière première, profil de cuisson, géométrie des cuves, contrôle du pH, récupération de chaleur, configuration de filtration et fermentescibilité cible influencent tous la performance enzymatique.
Un fournisseur d’enzymes pragmatique doit aider à évaluer des questions telles que :
- L’étape de liquéfaction fournit-elle le profil de viscosité nécessaire au transfert et à la filtration ?
- La saccharification atteint-elle la plage de fermentescibilité requise par les clients brasseurs ?
- Les résultats sont-ils stables entre les équipes, les lots de matières premières et les changements saisonniers ?
- Le programme enzymatique actuel tolère-t-il la variabilité normale de l’usine ?
- Où les reprises apparaissent-elles le plus souvent : conversion, maintien en cuve, évaporation ou libération finale ?
La réponse est rarement un simple remplacement de produit. Il s’agit généralement d’un meilleur alignement entre le système enzymatique, les conditions de procédé et les objectifs de production.
Moyens pratiques de réduire les reprises
1. Définir le véritable point d’apparition de la reprise
Ne suivez pas uniquement la citerne finale hors spécifications. Identifiez l’endroit où le lot a montré les premiers signes de difficulté. Le premier signal peut être une viscosité élevée après liquéfaction, une filtration retardée, une correction du Brix lente ou une dérive de la fermentescibilité avant libération.
2. Distinguer les problèmes de conversion des problèmes de planification
Un lot qui reste trop longtemps en cuve peut ressembler à un problème de maintien, mais la cause racine peut être une conversion lente ou une restriction de filtration en amont. Étiquetez les lots par cause, et pas seulement par symptôme.
3. Utiliser des plages de tendance, pas des mesures isolées
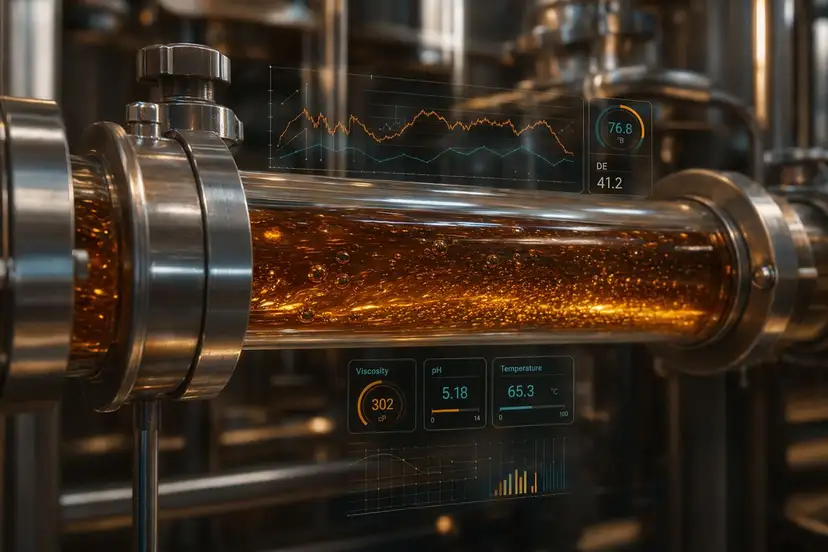
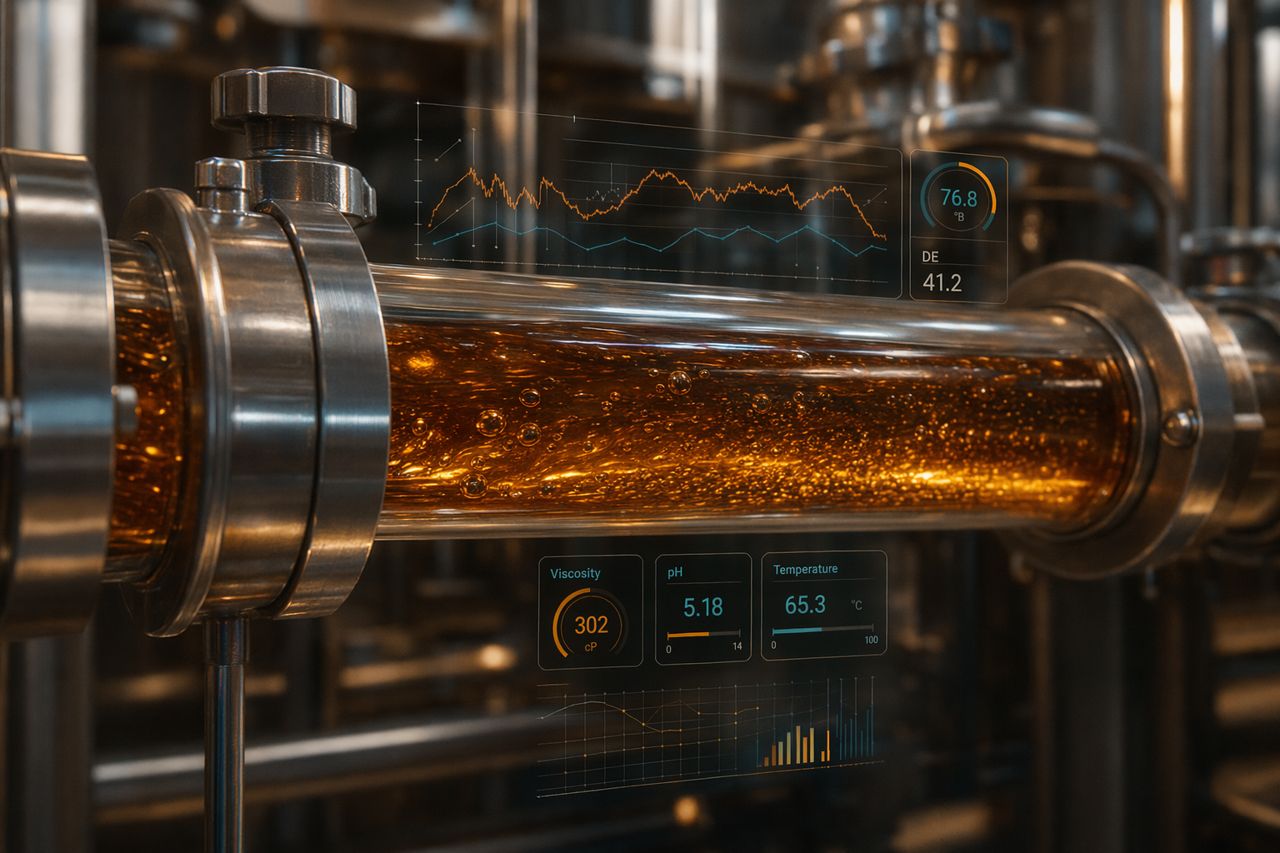
Les mesures ponctuelles peuvent induire en erreur. Suivez ensemble le Brix, le DE, la viscosité, le pH, la température et le temps de maintien. Les reprises apparaissent souvent lorsque deux ou trois variables dérivent en même temps.
4. Maintenir une manipulation cohérente des enzymes
Même un programme enzymatique bien sélectionné peut sous-performer si le stockage, le moment d’ajout, le mélange ou la discipline de dosage varient entre les équipes. Considérez l’ajout d’enzymes comme un point de contrôle, et non comme une simple étape d’incorporation d’ingrédient.
5. Adapter l’accompagnement à la réalité de la production
Un partenaire enzymatique utile doit comprendre les contraintes de l’usine : objectifs de disponibilité, fenêtres de nettoyage en place, planification des citernes et coût du maintien d’un stock dans la mauvaise cuve.
Ce que BrixPilot apporte à la discussion
BrixPilot travaille avec des fabricants de sirops d’adjuvants brassicoles qui ont besoin de solutions enzymatiques fiables pour le contrôle de la conversion, le ciblage de la fermentescibilité, la gestion de la viscosité et la réduction des décisions de reprise.
Notre approche est pratique :
- Examiner la cartographie actuelle du procédé et les points de défaillance courants
- Identifier où les risques liés à la conversion, au maintien en cuve ou à l’évaporation entrent dans la ligne
- Recommander des options enzymatiques alignées sur les conditions d’exploitation de l’usine
- Soutenir la fiabilité du dosage et la discipline de manipulation
- Aider les équipes de production à se concentrer sur une libération régulière, plutôt que sur des corrections répétées
L’objectif n’est pas la complexité. L’objectif est une ligne de sirop qui se comporte de manière prévisible, de la cuisson à la citerne.
Quand revoir votre programme enzymatique
Il peut être temps de revoir votre configuration enzymatique actuelle si vous observez :
- Des décisions de réincorporation plus fréquentes
- Une viscosité du sirop qui varie selon l’équipe ou le lot de matière première
- Des objectifs de fermentescibilité nécessitant des corrections supplémentaires
- Un fonctionnement de l’évaporateur devenant moins prévisible
- Des retards de libération du sirop fini
- Des citernes en attente pendant que le produit est retesté
- Des opérateurs qui ajoutent du temps comme solution par défaut
Le temps supplémentaire coûte cher. Les reprises consomment de la capacité de cuve, de l’énergie, de la main-d’œuvre et de la marge dans le planning. Un programme enzymatique mieux maîtrisé peut aider à réduire ces coûts cachés.
Demander un devis
Si votre usine de sirops brassicoles est confrontée à une dérive de conversion, des pertes au maintien, une variation de viscosité ou un risque de citerne hors spécifications, BrixPilot peut vous aider à évaluer l’adéquation enzymatique à votre procédé.
Utilisez le formulaire de demande de devis du site pour nous indiquer votre matière première, le profil de sirop visé, vos contraintes de procédé actuelles et le problème de reprise que vous souhaitez réduire. Nous vous répondrons avec une recommandation pratique pour votre ligne de production.