Goulots d’étranglement en filtration après conversion de l’amidon : les points à vérifier dans les usines de sirop
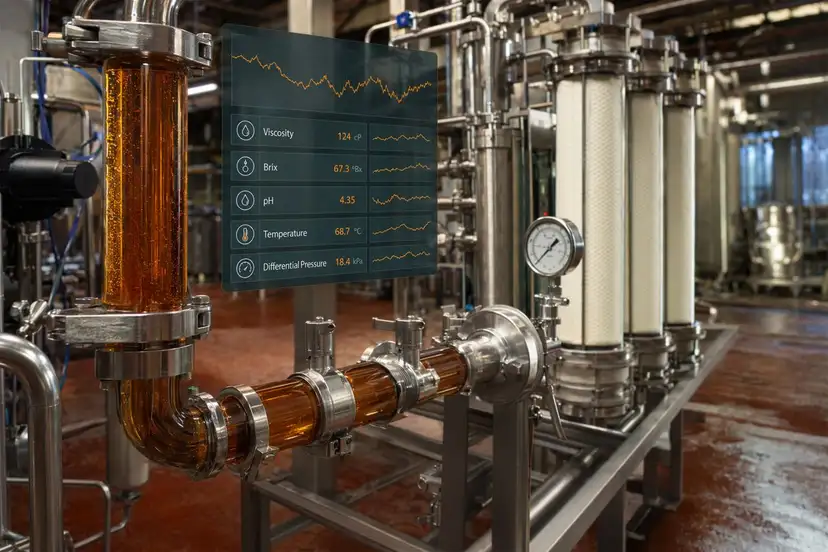
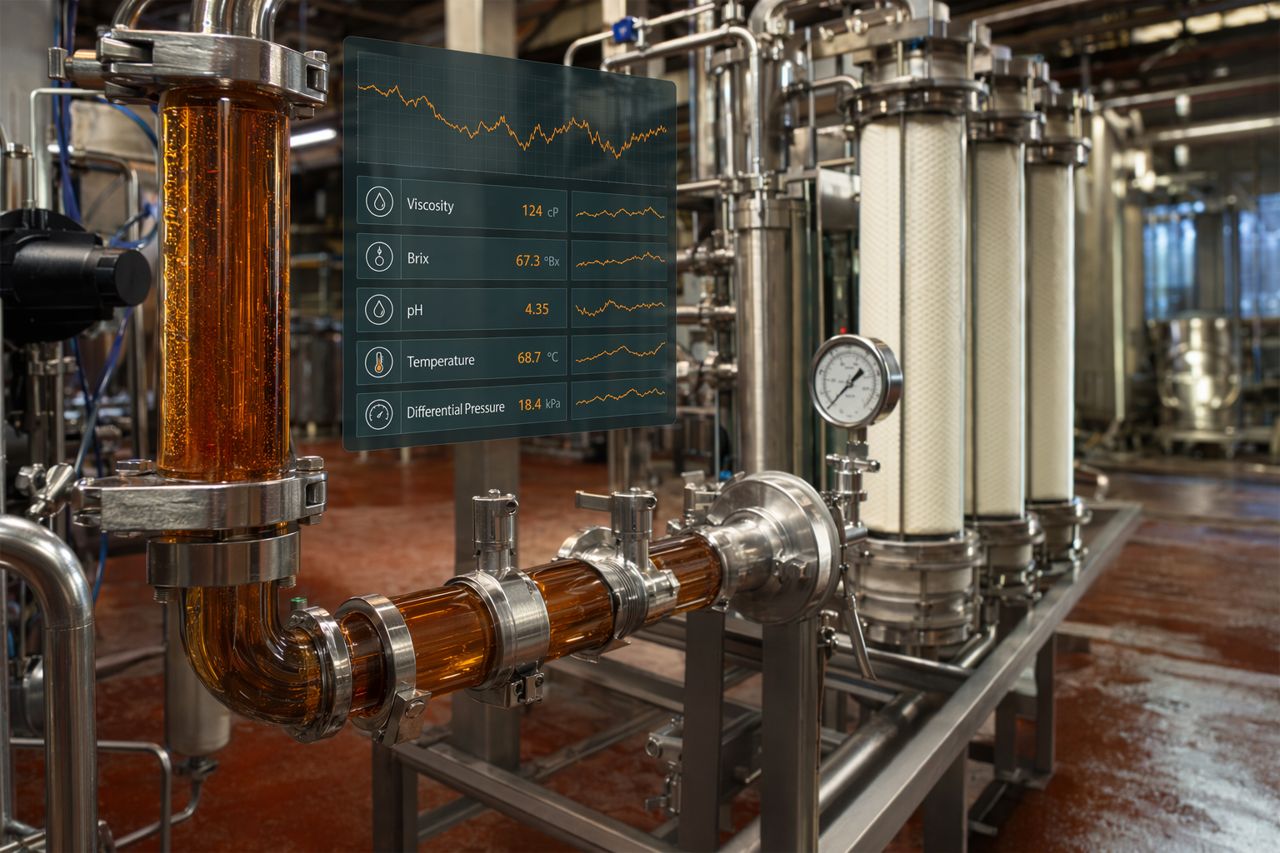
Pour un fabricant de sirops d’adjonction brassicole, les problèmes de filtration commencent rarement au niveau du filtre. Débit lent, hausse de la pression différentielle, filtrat trouble, ajustements fréquents des adjuvants de filtration et retards de chargement des citernes sont généralement les symptômes d’un contrôle insuffisant de la conversion en amont.
Lorsque la conversion de l’amidon est irrégulière, l’usine en paie le prix en aval : viscosité plus élevée, progression du DE instable, fermentescibilité variable, temps de cycle plus longs et risque accru de sirop hors spécification en attente en cuve. Le skid de filtration devient le goulot d’étranglement visible, mais la cause racine peut se situer dans la préparation du lait d’amidon, la liquéfaction, la saccharification, la transition de pH, le dosage enzymatique ou les conditions de maintien.
BrixPilot accompagne les usines de sirop qui recherchent un fournisseur d’enzymes pour la production de sirop brassicole, avec des programmes de conversion pratiques axés sur la disponibilité, la maîtrise de la viscosité, la fiabilité du dosage et une libération prévisible des citernes.
Pourquoi la filtration ralentit après la conversion de l’amidon
La filtration est une étape de séparation, pas une étape de correction. Si le sirop converti contient un excès d’amidon insoluble, des granules partiellement gonflés, des dextrines de haut poids moléculaire, des complexes protéine-fibre ou des matières instables génératrices de trouble, le filtre doit gérer une charge pour laquelle il n’a pas été conçu.
Les symptômes courants observés en production incluent :
- Une pression de filtration qui augmente plus tôt que prévu
- Des cycles de filtration plus courts et des remplacements de média plus fréquents
- Un débit de filtrat plus lent à température et teneur en matières sèches équivalentes
- Un filtrat trouble ou irrégulier malgré une discipline d’exploitation normale
- Des cuves de stockage en attente de filtration avant mélange ou chargement
- Des recirculations, reprises ou dilutions supplémentaires pour récupérer le débit
- Des citernes retardées parce que le sirop final ne valide pas les contrôles de libération
Lorsque ces schémas se répètent par lot, équipe, source d’amidon ou campagne de production, le système de conversion mérite un examen plus approfondi.
Vérification 1 : la régularité de la liquéfaction avant d’incriminer le filtre
La liquéfaction établit la base de viscosité pour le reste du procédé. Si l’amidon n’est pas uniformément hydraté, gélatinisé et réduit en un profil de dextrines pompable, la filtration en aval devient instable.
Les équipes d’usine devraient passer en revue :
- La régularité de préparation du lait d’amidon d’un lot à l’autre
- La couverture d’agitation dans les zones de préparation et de liquéfaction
- Le contact vapeur, les points chauds ou les poches froides dans le profil de chauffage
- Les variations de temps de séjour causées par les changements de débit
- Le point d’ajout de l’enzyme et sa dispersion dans le flux d’amidon
- L’évolution de la viscosité pendant le maintien en liquéfaction
- Toute présence visible de particules granuleuses, d’agglomérats ou de particules gonflées résiduelles
Un programme enzymatique de liquéfaction ne doit pas seulement réduire la viscosité ; il doit le faire de manière fiable malgré les variations réelles de l’usine. Cela inclut les changements de lots d’amidon, les fluctuations de matière sèche, les variations de cadence de ligne et les conditions ponctuelles de démarrage-arrêt.
Vérification 2 : dispersion enzymatique et fiabilité du dosage
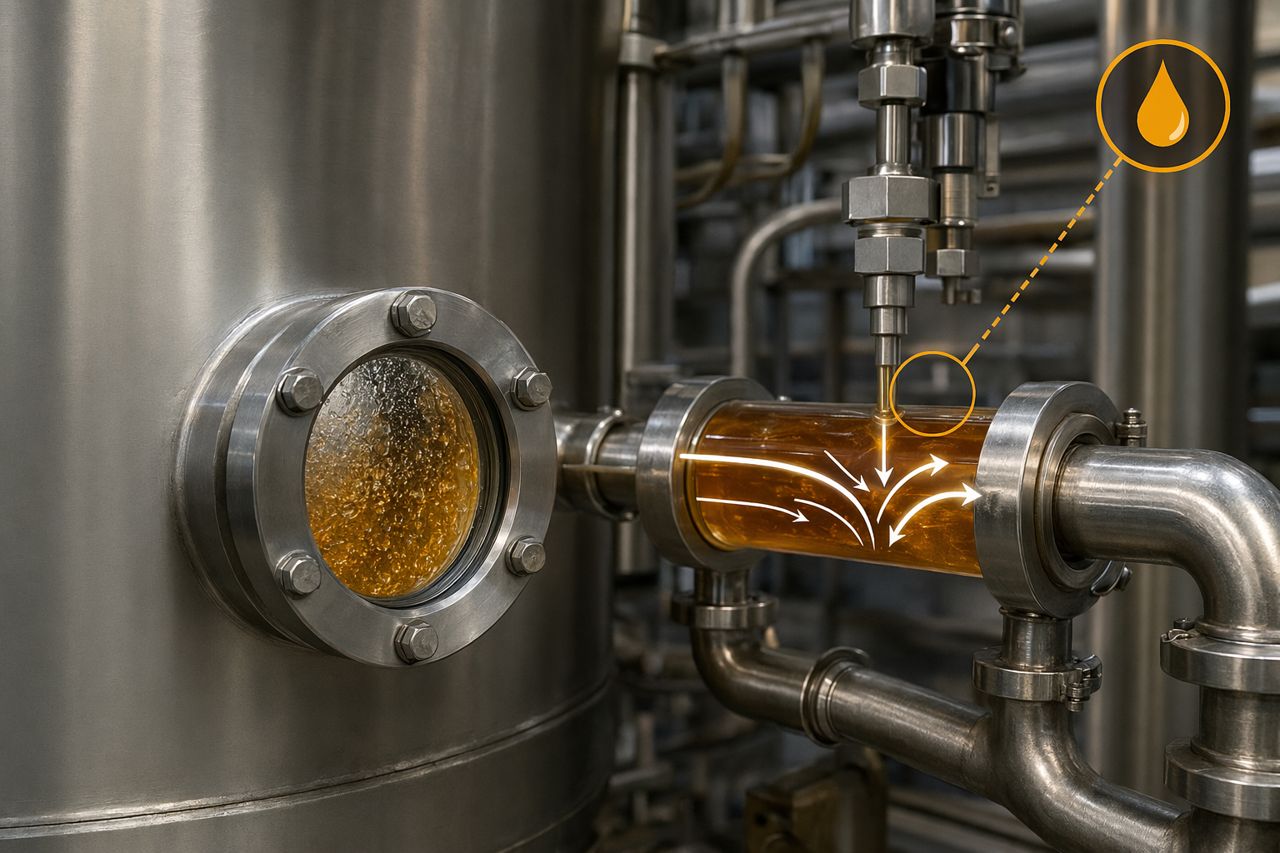
Même la bonne enzyme peut sous-performer si elle est introduite dans de mauvaises conditions hydrauliques. Une mauvaise dispersion crée simultanément des zones de surtraitement et de sous-traitement. Le dosage moyen peut sembler correct sur la fiche de lot, tandis que certaines sections de la cuve ou de la tuyauterie restent en dehors de la fenêtre de conversion visée.
Passez en revue ces points pratiques :
- L’enzyme est-elle dosée dans une zone présentant une turbulence fiable ?
- Le point d’ajout évite-t-il les bras morts et les sections laminaires ?
- La pompe doseuse est-elle stable en conditions de faible et de fort débit ?
- Les opérateurs effectuent-ils des ajustements manuels variables selon les équipes ?
- Les lignes de transfert sont-elles rincées de manière constante après les arrêts ?
- La zone de stockage des enzymes est-elle protégée contre les expositions évitables à la chaleur ?
Dans la production B2B de sirops, la fiabilité du dosage n’est pas une préférence de laboratoire. Elle affecte directement la durée des cycles de filtration, la maîtrise de la viscosité, l’atteinte des cibles de fermentescibilité et la confiance dans la libération des citernes.
Vérification 3 : alignement du profil de dextrines et de la cible de fermentescibilité
Les sirops d’adjonction brassicole ne sont pas tous conçus pour le même profil glucidique. Un sirop destiné à soutenir les objectifs de fermentescibilité d’un brasseur nécessite une conversion contrôlée, et non simplement une dégradation maximale.
Si la saccharification est poussée trop loin, insuffisante ou autorisée à dériver pendant le maintien, le sirop peut satisfaire une spécification tout en créant des problèmes ailleurs. La filtration peut être affectée par la distribution des dextrines, le comportement des solides solubles et les résidus générateurs de trouble.
Surveillez les signaux suivants :
- Une évolution du DE plus variable que prévu entre les campagnes
- Des résultats de fermentescibilité nécessitant des corrections fréquentes par mélange
- Une viscosité du sirop irrégulière à Brix identique
- Des débits de filtration corrélés au temps de maintien en saccharification
- Une clarté du sirop final qui change selon la source d’amidon ou le lot d’enzyme
L’objectif est une fenêtre de conversion stable : une dégradation suffisante pour la pompabilité, la filtration et les exigences de fermentescibilité du brasseur, tout en préservant le profil de sirop spécifié par votre client.
Vérification 4 : transitions de pH et de température entre les étapes
Les enzymes réagissent à leur environnement opérationnel. Si les transitions de pH et de température ne sont pas maîtrisées, la conversion peut se poursuivre, ralentir ou devenir irrégulière pendant le transfert et le maintien. Cela crée de l’incertitude avant la filtration.
Points clés à vérifier :
- Le moment de l’ajustement du pH et l’homogénéité du mélange
- Les pertes de température dans les lignes de transfert et les cuves intermédiaires
- Les variations du temps de maintien avant filtration
- La poursuite involontaire éventuelle de la conversion dans la cuve d’alimentation
- L’arrivée du sirop au filtre dans des conditions constantes
- L’emplacement des capteurs par rapport aux conditions réelles du sirop entrant dans le skid
Pour les responsables d’usine, la question n’est pas seulement de savoir si des consignes existent. Il s’agit de vérifier si le sirop entrant en filtration est bien le même que celui supposé par la recette du procédé.
Vérification 5 : amidon résiduel et matière partiellement convertie
L’amidon résiduel est l’une des causes les plus directes de la résistance à la filtration. Il peut colmater les médias filtrants, augmenter la turbidité et obliger les opérateurs à ralentir le skid pour maintenir la qualité du filtrat.
Les causes potentielles en amont incluent :
- Un mouillage incomplet de l’amidon
- Une cuisson par jet ou une homogénéité de chauffage insuffisante
- Un temps de séjour trop court lors des poussées de production
- Un contact enzymatique inadéquat dans les zones à forte teneur en solides
- Une variation de la source d’amidon non compensée par un ajustement du procédé
- Une liquéfaction irrégulière avant le début de la saccharification
Si les problèmes de filtration augmentent après un changement de matière première, ne supposez pas que le programme d’adjuvants de filtration doit porter toute la charge. La stratégie enzymatique et de conversion peut devoir être ajustée au nouveau comportement du substrat.
Vérification 6 : charge en protéines, fibres et fines solides
Tous les problèmes de filtration ne relèvent pas uniquement de la conversion de l’amidon. Les usines de sirops d’adjonction brassicole travaillant avec des flux issus de céréales doivent également gérer les protéines, les fibres, les huiles et les fines matières insolubles. Ces éléments peuvent interagir avec le profil glucidique et la viscosité pour former des gâteaux de filtration difficiles.
Vérifiez si le problème est lié à :
- La qualité des grains ou de l’amidon entrants
- La performance de broyage ou de séparation en amont
- Un entraînement plus élevé de fines solides
- L’état des centrifugeuses ou des tamis
- La régularité de la précouche de filtration
- Des changements dans la manipulation des adjuvants de filtration
- La température et la viscosité du sirop à l’entrée du filtre
Un processus de dépannage solide distingue la charge mécanique de la dérive biochimique de conversion. Les deux comptent, mais exigent des actions correctives différentes.
Vérification 7 : le coût réel de « simplement ralentir le filtre »
Réduire le débit à travers le filtre peut protéger la clarté du filtrat à court terme, mais cela masque souvent un problème de conversion qui continue de coûter à l’usine.
Les impacts opérationnels incluent :
- Des cycles de lot plus longs
- Une production quotidienne de sirop plus faible
- Plus d’énergie dépensée pour le maintien en température et le réchauffage
- Une attention accrue de la main-d’œuvre sur la filtration
- Des interventions plus fréquentes sur les médias filtrants
- Une capacité de cuve immobilisée par du produit en attente
- Un risque plus élevé de manquer les créneaux de chargement
- Une pression accrue sur le mélange final pour corriger les variations
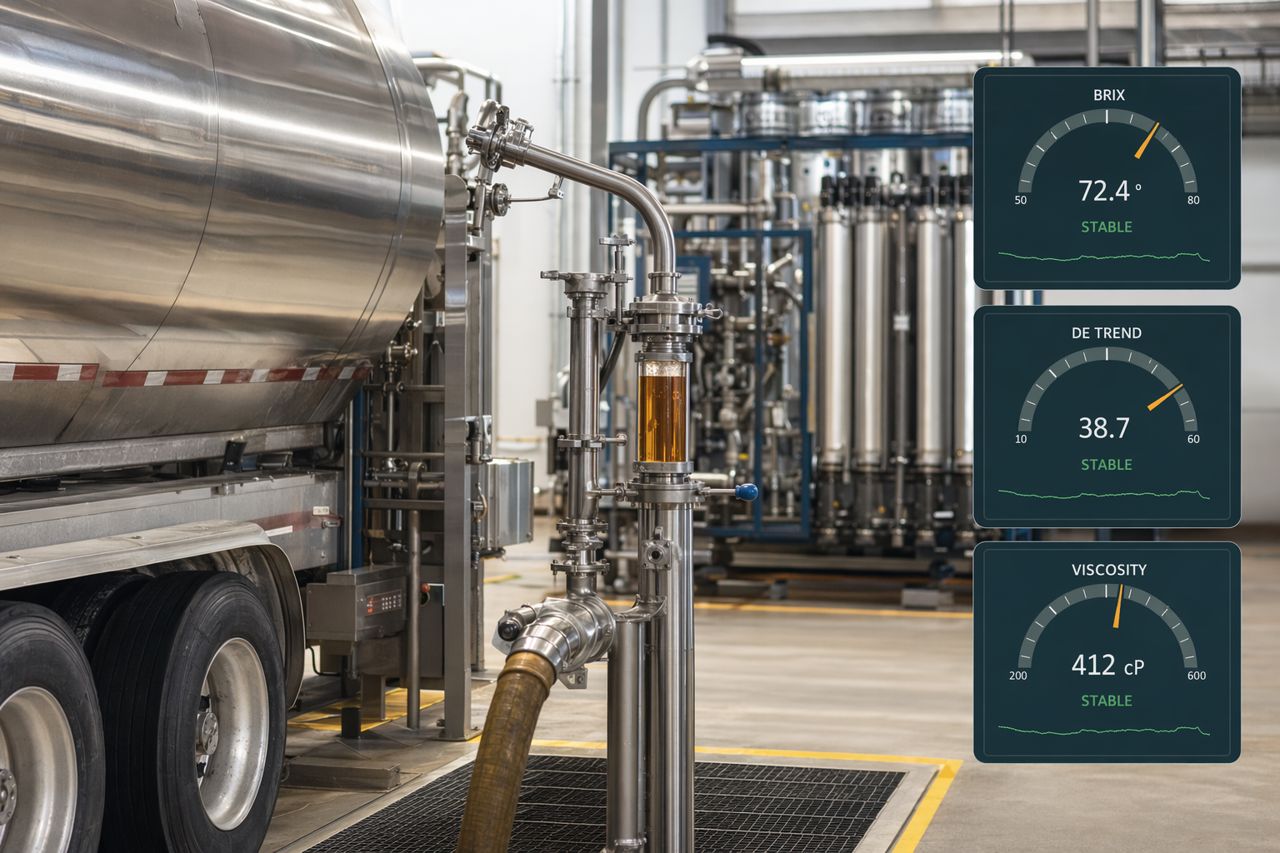
Pour une usine expédiant du sirop d’adjonction brassicole par citerne, la stabilité de la filtration est une stabilité commerciale. Si le sirop ne peut pas passer le skid de manière prévisible, la planification de production et les engagements clients deviennent plus difficiles à défendre.
Une séquence pratique de dépannage
Lorsque la filtration devient le goulot d’étranglement après conversion de l’amidon, BrixPilot recommande un examen structuré plutôt que des ajustements isolés.
1. Suivre le problème par campagne
Comparez les performances de filtration avec le lot d’amidon, le niveau de solides, les conditions de liquéfaction, le maintien en saccharification, le Brix final, la tendance de pH et l’équipe opératrice. Recherchez des schémas répétables.
2. Confirmer la viscosité avant filtration
Si la viscosité dérive à Brix et température identiques, le filtre reçoit une alimentation irrégulière. Le contrôle de la conversion doit être étudié avant de modifier le matériel de filtration.
3. Inspecter l’ajout d’enzyme et le mélange
Vérifiez que l’équipement de dosage, l’emplacement d’injection, la plage de réglage de la pompe et l’énergie de mélange conviennent au débit réel de production. Une recette stable échoue tout de même si l’enzyme n’atteint pas l’amidon uniformément.
4. Examiner les maintiens de transition
Les cuves intermédiaires et les lignes de transfert peuvent devenir des zones de réaction non planifiées. Vérifiez si le profil du sirop continue d’évoluer avant la filtration.
5. Séparer la charge insoluble de la dérive de conversion
Utilisez les observations de production, les contrôles de clarté et les tendances de procédé pour déterminer si la filtration est limitée par la charge en solides, une viscosité élevée, le comportement de l’amidon résiduel ou une combinaison de ces facteurs.
6. Ajuster le programme enzymatique à la réalité opérationnelle
Le meilleur programme enzymatique n’est pas seulement choisi en fonction de la chimie du substrat. Il est sélectionné en fonction du fonctionnement réel de votre usine : mélange disponible, variations de cadence de production, profil de température, contrôle du pH, temps de maintien et spécifications de libération.
Ce que BrixPilot apporte aux usines de sirop
BrixPilot travaille avec des fabricants de sirops d’adjonction brassicole qui ont besoin de programmes enzymatiques alignés sur la performance industrielle, et pas seulement sur le remplacement d’un ingrédient. Notre approche est pratique : conversion stable, viscosité maîtrisée, cibles de fermentescibilité répétables et moins de surprises en filtration.
Nous pouvons accompagner les discussions autour de :
- La sélection d’enzymes de liquéfaction pour la maîtrise de la viscosité
- La stratégie de saccharification pour atteindre le profil glucidique cible
- La conception d’une fenêtre de conversion pour les spécifications de sirop d’adjonction brassicole
- Les recommandations de dosage enzymatique adaptées au procédé
- Le dépannage des problèmes de filtration liés à la conversion de l’amidon
- L’amélioration de la régularité entre sources d’amidon et campagnes de production
L’objectif est simple : maintenir le sirop en mouvement, rendre la filtration prévisible et réduire le nombre de cuves nécessitant une intervention avant expédition.
Quand demander un accompagnement
Il peut être temps de revoir le programme enzymatique si votre usine observe :
- Des ralentissements de filtration récurrents après conversion
- Une dérive de viscosité à objectif Brix identique
- Une variation de fermentescibilité affectant l’acceptation client
- Des maintiens en saccharification plus longs pour atteindre la spécification
- Des ajustements plus fréquents des adjuvants de filtration
- Des retards de chargement des citernes dus à des problèmes de clarté ou de débit
- Un comportement de filtration différent après un changement de fournisseur d’amidon
Si ces problèmes apparaissent dans les enregistrements de production, BrixPilot peut aider à évaluer où le contrôle de la conversion affecte le débit en aval.
Demander un devis via le formulaire du site pour discuter d’un programme d’approvisionnement en enzymes destiné à la production de sirop d’adjonction brassicole.